青岛裕恒肥业自动化工程 从传统生产到智能制造的转型实践
一、项目背景:传统肥业的生产瓶颈
青岛裕恒肥业作为山东地区重要的复合肥、有机肥生产企业,长期以来依赖人工配料、手动包装和半机械化生产线。随着订单量增长与产品品类多样化,传统模式暴露出三大痛点:一是配料精度依赖工人经验,批次间养分含量波动大;二是包装环节用工密集,旺季招工困难且人工成本逐年攀升;三是生产数据分散在班组记录本中,质量追溯与能耗管理缺乏数据支撑。在此背景下,裕恒肥业启动自动化工程改造,目标是在不大幅扩建厂房的前提下,通过自控系统、智能装备与数据平台实现产线升级。
二、改造方案:三层架构的系统设计
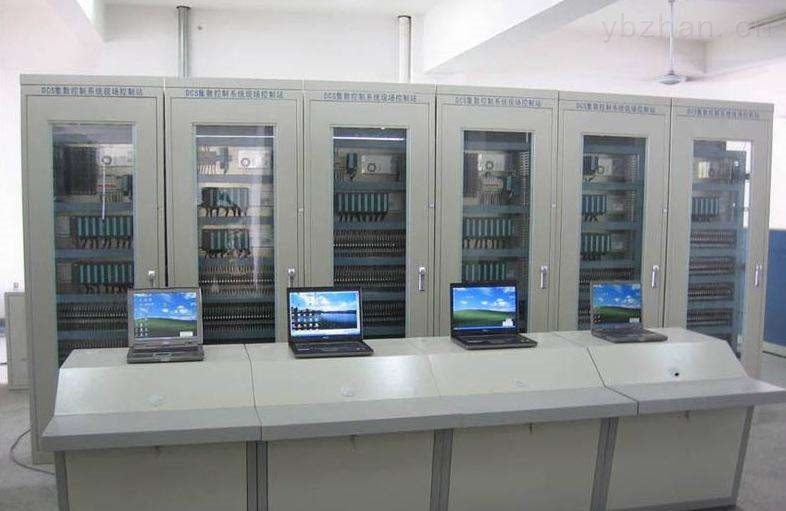
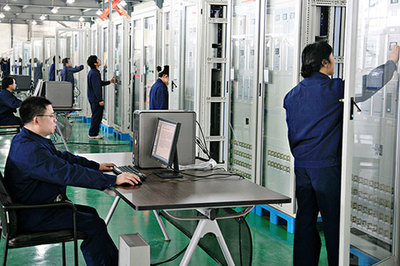
工程团队围绕“感知—控制—管理”三层架构展开设计。执行层在配料工段加装称重传感器与气动闸阀,实现原料自动计量与顺序投料;造粒与烘干环节引入变频调速与温度闭环控制,稳定工艺参数;包装工段部署自动定量包装秤、机器人码垛机与缠膜系统。控制层以PLC与工业触摸屏组成现场控制网络,部署上位机SCADA系统,实现配方管理、批次记录与报警联锁。管理层打通ERP与生产系统,建立批次追溯数据库,并接入能耗监测模块,对电、蒸汽、天然气用量进行分项计量。改造采取“分步实施、不停产切换”策略,先完成配料与包装两条关键线的升级,再逐步覆盖全流程。
三、关键技术应用与实施难点
项目中技术难度最高的两个环节,一是多配方柔性配料:复合肥产品配方多达数十种,且含粉状、颗粒状与液体添加料,团队采用“称重模块+脉冲除尘+防结块螺旋给料”的组合方案,将单批配料误差控制在0.2%以内;二是包装线兼容性:成品包装从25kg、40kg到50kg规格不等,通过伺服调宽机构与视觉识别系统实现自动换型,换型时间由原来的40分钟缩短至5分钟。实施过程中遇到的难点主要是现场粉尘环境对传感器精度的影响,以及老旧设备通信协议不统一。解决方案包括在称重单元加装负压防尘罩、将部分设备通过协议转换网关接入统一网络,替换原有高噪声模拟信号线。
四、实施效果与价值分析
工程投运后,产能提升约35%,每班次配料人员由3人减至1人,包装段用工减少60%,人工成本年节约预计超过90万元。质量控制方面,产品养分含量合格率由92.6%提升至99.1%,批次数据可完整追溯,客户投诉率明显下降。能耗管理上,通过负荷分级调度与“避峰填谷”策略,峰值电价时段用电占比下降18%,烘干工序单位蒸汽消耗降低约7%。安全与环境方面,密闭输送减少粉尘无组织排放,码垛环节消除了人工搬运造成的职业健康风险。
五、经验与展望
该项目对中小型肥料企业的启示在于:自动化改造应从瓶颈工序切入,优先选择可量化收益显著的环节,不宜盲目追求全过程“无人化”。下一步,企业计划引入基于机器学习的在线养分预测模型,逐步从“稳定生产”走向“自适应优化生产”。
青岛裕恒肥业的自动化工程是一次务实、可持续的数字化基础升级,为企业在成本、质量与响应速度三个维度构建了新的竞争优势。
如若转载,请注明出处:http://www.wbsgm.com/product/58.html
更新时间:2026-11-21 11:18:19